Dans cet article

La première partie a nommé l'écart de précision : la distance entre ce qu'indique le système et ce qui se trouve réellement en rayon. Nous avons vu qu'il ne naît pas d'une seule grosse erreur, mais de petites failles qui jouent chaque jour. Regardez ces failles de près et elles ont un point commun : le mouvement a eu lieu sur le terrain, et l'enregistrement a été différé. Des marchandises reçues l'après-midi, saisies le lendemain. Une matière sortie pendant que la ligne était à l'arrêt, enregistrée plus tard. Un retour revenu en rayon sans aucun document derrière lui.
Tout est là. Un inventaire de fin de mois ne comble pas l'écart, car il en indique l'ampleur après que vous avez déjà racheté ce que vous possédiez et arrêté une ligne en croyant une matière disponible. L'écart se comble au point de mouvement : lorsque l'enregistrement du mouvement est le mouvement, et non une étape administrative qui le suit. C'est exactement ce que fait le scan.
Les cinq mouvements à enregistrer
Vous n'avez pas besoin de tout scanner dans l'usine pour combler l'écart. Il vous faut cinq mouvements, car ce sont ceux qui modifient le solde :
- La réception. À l'arrivée de la livraison, le magasinier scanne le bon de commande, puis chaque article et sa quantité. Le système compare avec ce qui a été commandé et affiche l'écart avant que le chauffeur ne reparte avec sa décharge, et non une semaine plus tard.
- Le rangement. Après la réception, on scanne la matière ainsi que l'emplacement de rayonnage où elle est rangée. C'est l'étape qui transforme l'entrepôt, de la mémoire du magasinier, en une carte que n'importe quel employé peut lire. Sans elle, trouver un article reste une affaire de question posée à une personne bien précise.
- La sortie. Rien ne sort sans être scanné sur un ordre de fabrication, une commande client ou un centre de coûts. C'est le mouvement le plus important dans une usine, car il relie la consommation à sa cause, et c'est lui qui rend possible plus tard le calcul du coût par ordre.
- Les transferts entre emplacements. Chaque déplacement du magasin principal vers un magasin secondaire, un stock d'en-cours ou un véhicule de livraison est scanné à la sortie et scanné à l'entrée. C'est la moitié manquante de ce mouvement qui explique pourquoi des marchandises disparaissent en chemin.
- L'inventaire tournant. Comptez chaque semaine un petit ensemble d'articles en les scannant, au lieu d'un inventaire annuel qui ferme l'entrepôt pendant plusieurs jours. L'inventaire tournant corrige l'écart tant qu'il est encore petit et en fait apparaître la cause tant qu'elle est encore fraîche dans les mémoires.
Notez que les rebuts, la casse et les retours sont tous des variantes de ces cinq mouvements : le même terminal, la même méthode, un motif différent. La règle est unique : aucune quantité ne change en rayon sans transaction correspondante dans le système.
Le codage passe avant le matériel
Le projet de scan le plus susceptible d'échouer est celui qui commence par l'achat de terminaux. Un terminal lit un code : si le code lui-même n'est pas discipliné, vous ne faites qu'accélérer le désordre. Avant tout matériel, réglez quatre points :
- Un code par article. Un article qui porte deux codes parce que deux acheteurs l'ont saisi sous deux noms aura toujours la moitié de son solde cachée. Fusionnez d'abord les doublons, puis réservez la création d'un nouvel article à un seul responsable.
- Une désignation normalisée. Les noms s'écrivent dans un ordre fixe : type de matière, puis dimension, puis qualité, puis couleur. Cet ordre fixe suffit à lui seul à éviter la moitié des doublons futurs, car celui qui cherche trouvera l'article au lieu de le recréer.
- Les unités de mesure et leurs conversions. Si vous achetez à la tonne, sortez au kilo et vendez au carton, le facteur de conversion doit se trouver dans le système et non dans la tête d'un employé. La plupart des écarts de quantité chroniques remontent précisément à cela.
- Le colis ou la pièce. Décidez où s'arrête le suivi : scannez-vous le carton ou chaque unité qu'il contient ? Le suivi à la pièce est plus précis, plus lent et plus coûteux, et il ne se justifie que pour les articles de grande valeur ou ceux qui exigent une traçabilité par lot. Pour le reste, le colis suffit.
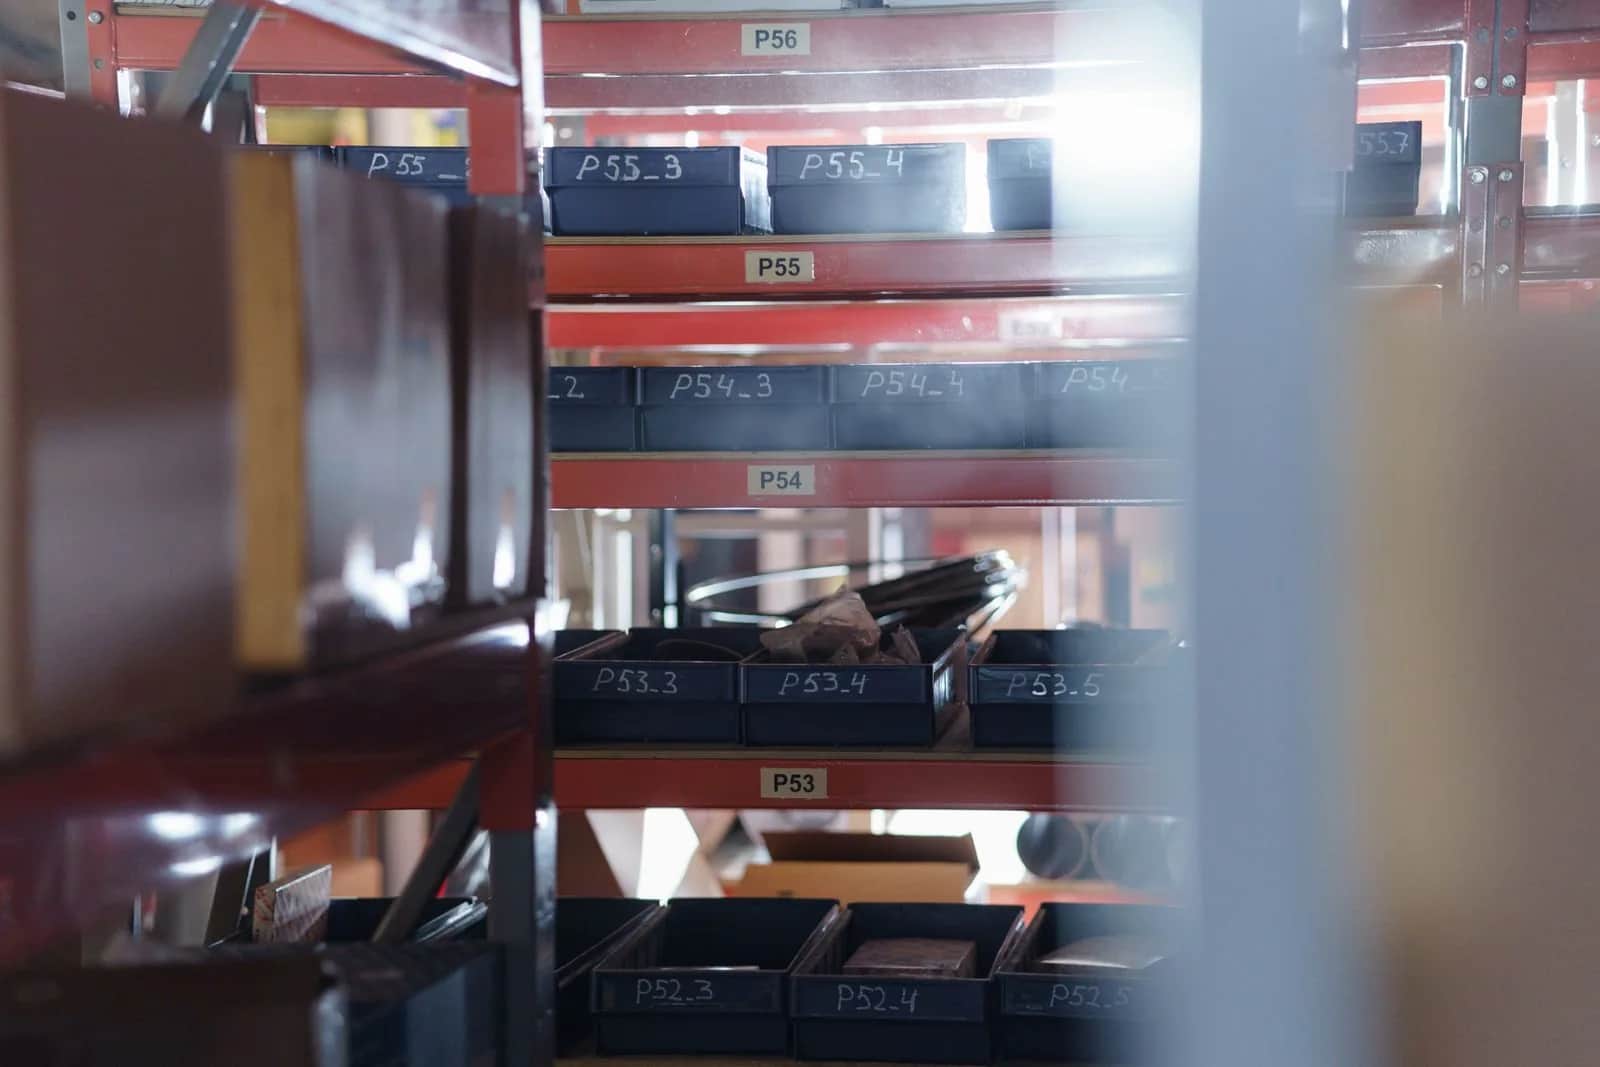
Le codage des emplacements compte autant que celui des articles. Chaque allée, chaque rayonnage et chaque niveau porte une étiquette scannable. Sans cela, le système sait que vous avez une centaine de cartons, mais pas où ils se trouvent.
Code-barres, QR code ou RFID
Ces trois technologies sont moins des alternatives l'une à l'autre que des outils adaptés à des situations différentes, et le choix entre elles est économique plutôt que technique :
- Le code-barres linéaire. Le moins cher et le plus simple, imprimé sur une étiquette ordinaire et lu par un terminal peu coûteux. Il contient peu de données, exige une visibilité directe et un scan à la fois, et souffre de l'usure et de la saleté. C'est le choix par défaut pour la plupart des articles d'entrepôt, et rien ne justifie d'aller au-delà au départ.
- Le QR code. Il contient davantage de données dans le code lui-même, comme un numéro de lot et une date de péremption, se lit sous n'importe quel angle, reste lisible lorsqu'une partie est endommagée, et peut être lu par l'appareil photo d'un téléphone sans matériel dédié. Utile lorsque les terminaux dédiés constituent un obstacle, ou lorsque l'information doit accompagner le produit hors de l'entrepôt.
- La RFID. Elle ne nécessite pas de visibilité directe et lit des dizaines d'étiquettes à la fois à une porte ou sur un chariot élévateur, sans arrêt. En contrepartie : une étiquette par unité, des lecteurs, une infrastructure, et des réglages pour contrer les interférences dues au métal et aux liquides. Elle justifie généralement son coût dans trois situations : les articles de grande valeur, un trafic important aux portes que vous voulez faire circuler sans arrêt, ou des inventaires fréquents d'un stock volumineux. En dehors de ces cas, c'est une décision avancée sans retour derrière elle.
La règle pratique : commencez par des codes-barres sur tout, et faites passer certains articles au QR code ou à la RFID une fois que le cas a fait ses preuves. Pas l'inverse.
Ce qui change sur le terrain de l'entrepôt
La vraie différence n'est pas qu'une feuille de papier soit devenue un terminal. C'est que le système s'oppose désormais avant que l'erreur ne se produise, et non après :
- Le magasinier scanne un article qui ne figure pas sur le bon de commande, et la réception est refusée, au lieu d'être acceptée avec un écart qui n'apparaîtra que lors d'un inventaire des mois plus tard.
- Un chef d'équipe demande à sortir plus que la quantité disponible, et l'alerte apparaît à ce moment-là, au lieu que le solde devienne négatif dans le système.
- Un article est rangé au mauvais endroit, et le scan bloque l'enregistrement parce que l'emplacement ne correspond pas à l'affectation.
- Une matière sort sans ordre de fabrication, et la transaction ne se termine tout simplement pas. Ce seul contrôle ferme la plus grande faille que nous avons nommée dans la première partie.
Le résultat le plus important est que vous passez d'un solde connu en fin de mois à un solde connu maintenant. Une fois le solde en temps réel, tout ce qui suit devient possible : les points de réapprovisionnement, le coût réel des ordres de fabrication, la traçabilité par lot et le rapprochement de la facture avec la sortie.
Amener le magasinier à réellement l'utiliser
La plupart des projets de scan échouent pour des raisons de comportement plutôt que pour des raisons techniques : le terminal est acheté, puis le travail revient au papier parce que le terminal est plus lent, plus compliqué, ou pénalise celui qui l'utilise honnêtement. Ce qui l'empêche est d'ordre pratique :
- Rendez-le plus rapide que le papier. Si un mouvement demande six écrans et trois champs facultatifs, le personnel le contournera. Une transaction sur le terrain doit se terminer en deux scans et une quantité.
- Fermez la porte de derrière. Tant qu'une sortie manuelle reste possible, elle sera utilisée au premier moment de pression. Dites clairement qu'un mouvement sans scan est incomplet, et faites passer l'exception par l'approbation d'un responsable plutôt que par un contournement silencieux.
- Ne tenez pas les gens responsables d'un écart qu'ils n'ont pas créé. Si le premier inventaire tourne au règlement de comptes sur les anciennes différences, tout le monde résistera à la transparence. Commencez par un inventaire d'ouverture traité comme une base de référence amnistiée, puis tenez chacun responsable de ce qui suit.
- Formez sur l'exception, pas sur le cas idéal. La livraison incomplète, l'article sans étiquette, l'étiquette abîmée, le retour. Ce sont les moments où les gens reviennent au papier.
Le regard d'Origami
Dans le secteur de l'industrie et des entrepôts, nous ouvrons le dossier du scan par le référentiel des articles et des emplacements, et non par un catalogue de matériel. La raison tient à un schéma que nous observons sans cesse : une entreprise achète des scanners et l'écart de précision reste exactement là où il était, parce que les articles en double et les unités de mesure non définies ne font que produire plus vite des données erronées.
L'ordre que nous recommandons : nettoyer le référentiel des articles et bloquer les doublons, puis coder les emplacements, puis faire passer les cinq mouvements au scan un par un en commençant par la sortie, parce que c'est la principale source d'écarts, puis mesurer la précision des stocks de la manière décrite dans la première partie avant d'étendre le dispositif. Le scan est un outil pour ancrer la discipline opérationnelle ; là où cette discipline est absente, aucun terminal ne la crée.
Dans la prochaine partie
Maintenant que les mouvements de l'entrepôt sont enregistrés au moment où ils se produisent, nous entrons dans l'usine : l'ordre de fabrication. Comment suivre la production de la matière première au produit fini, ce qu'est la nomenclature et pourquoi tout repose sur elle, où les en-cours disparaissent de vos comptes, et comment comparer le coût réel d'un ordre à son coût prévu avant de fixer le prix du produit.
Sources
- Organisation saoudienne de normalisation, de métrologie et de qualité (SASO) : normes, exigences d'étiquetage et codification des produits.
- Ministère de l'Industrie et des Ressources minérales : réglementation du secteur industriel et programmes d'efficacité des usines.
- Autorité saoudienne des villes industrielles et des zones technologiques (MODON) : l'environnement d'exploitation des usines et des entrepôts.
- Autorité de la zakat, des impôts et des douanes (ZATCA) : exigences de facturation électronique liées à la documentation des sorties et des ventes.
- Vision saoudienne 2030 : l'orientation nationale en matière d'efficacité des secteurs industriel et logistique.
Questions fréquentes
Quels mouvements d'entrepôt faut-il réellement scanner ?
Cinq suffisent, car ce sont ceux qui modifient le solde : la réception, le rangement dans un emplacement de rayonnage, la sortie sur un ordre de fabrication ou une commande client, les transferts entre emplacements scannés à la sortie comme à l'entrée, et l'inventaire tournant. Les rebuts, la casse et les retours sont des variantes enregistrées de la même manière pour un motif différent. La règle : toute variation de quantité en rayon doit avoir une transaction correspondante dans le système.
Dois-je d'abord acheter des scanners ou d'abord mettre de l'ordre dans mes codes articles ?
Le codage passe toujours en premier. Un terminal lit un code : si un article est enregistré sous deux codes, si les unités de mesure ne sont pas définies ou si les emplacements ne portent aucune étiquette, le scan ne fait que produire plus vite des données erronées. Fusionnez les articles en double, normalisez le format des désignations, définissez les facteurs de conversion entre unités, étiquetez les emplacements, et ensuite seulement achetez le matériel.
Quand la RFID vaut-elle son coût par rapport aux codes-barres ?
Le code-barres linéaire est le choix par défaut pour la plupart des articles, car c'est le moins cher et le plus simple. La RFID ne nécessite pas de visibilité directe et lit des dizaines d'étiquettes à la fois, ce qui justifie généralement son coût dans trois situations : les articles de grande valeur, un trafic important aux portes que vous voulez faire circuler sans arrêt, ou des inventaires fréquents d'un stock volumineux. En dehors de ces cas, le coût dépasse le retour.
Comment empêcher le personnel de revenir aux registres papier ?
Rendez le terminal plus rapide que le papier, de sorte qu'une transaction sur le terrain se termine en deux scans et une quantité, et fermez la voie de sortie manuelle afin qu'un mouvement sans scan soit incomplet et que les exceptions exigent l'approbation d'un responsable. Surtout, ne laissez pas le premier inventaire tourner au règlement de comptes sur les anciens écarts ; traitez-le comme une base de référence amnistiée et tenez chacun responsable de ce qui suit, sinon tout le monde résistera à la transparence.
Suivez Origami sur Google
Ajoutez Origami à vos sources préférées : nos articles apparaîtront en premier pour vous dans la recherche Google et les actualités à la une.






