En este artículo
- Aquí el inventario no es un solo almacén
- Salida contra la orden de trabajo: el punto que lo resuelve todo
- Niveles mínimos y puntos de pedido: los repuestos que detienen el trabajo
- Recuento cíclico en lugar de una larga noche a final de año
- Del consumo a las compras: cerrar el círculo
- La visión de Origami
- Dónde te deja esto
- Fuentes

En la quinta parte construimos el control de costes sobre cuatro flujos, y sobre uno de ellos dijimos algo de pasada: los repuestos se entregan contra la orden de trabajo, para que su coste recaiga en el proyecto correcto. La afirmación es correcta, pero en la mayoría de las empresas de contratación y mantenimiento no es ejecutable, porque el propio repuesto no tiene una ubicación conocida antes de instalarse.
Este es el mayor agujero del sector: una empresa que conoce con precisión el saldo de su almacén principal, pero no sabe qué hay en el contenedor de obra, qué lleva la furgoneta de un técnico que lleva tres años en la carretera ni qué pasó con la pieza retirada la semana pasada. El stock existe; simplemente no se conoce. Y la diferencia entre existir y ser conocido es la diferencia entre un activo y una pérdida diferida.
Aquí el inventario no es un solo almacén
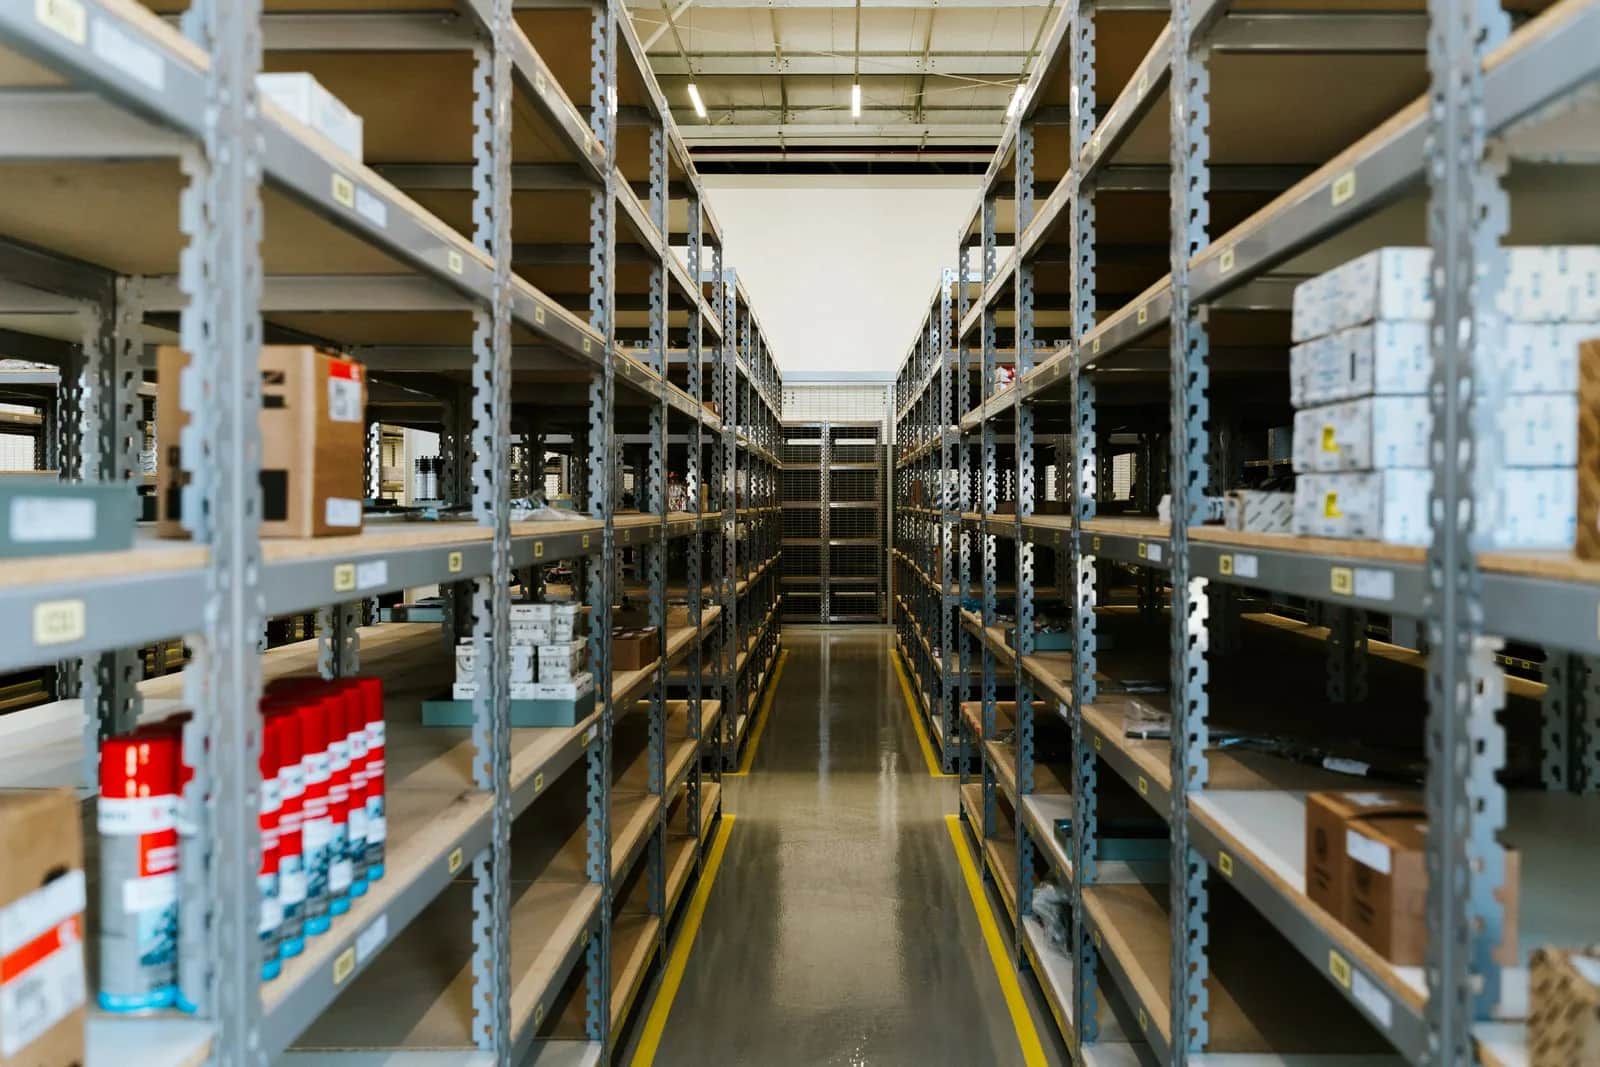
La mayoría de los sistemas presuponen un almacén central con entradas y salidas de mercancía. La realidad de una empresa de mantenimiento es distinta: el almacén principal es una de varias ubicaciones de inventario, y la que más consume es la que va circulando por la carretera.
En este sector hay cuatro ubicaciones reales:
- El almacén principal. El punto de recepción desde los proveedores y la fuente que abastece a todas las demás ubicaciones.
- El contenedor de obra o almacén del proyecto. Stock mantenido cerca del trabajo, normalmente dedicado a un contrato, y necesita un responsable con nombre y apellidos, no por cargo.
- La furgoneta del técnico. La ubicación más importante y la más difícil, porque se mueve, consume a diario y normalmente nadie pregunta por su saldo hasta final de mes.
- La custodia personal de herramientas del técnico. Herramientas y piezas pequeñas entregadas una vez y tratadas después como si se hubieran evaporado, cuando en realidad son dinero de la empresa.
Cada una de ellas necesita el mismo mínimo: un nombre claro, un responsable con nombre, un saldo por artículo y movimientos de entrada y salida registrados. Esa es toda la diferencia entre una ubicación de inventario y un agujero negro; no hace falta nada más elaborado.
Y aquí una regla corrige el informe que más a menudo está mal en el sector: llevar un repuesto del almacén a la furgoneta de un técnico no es una salida, es un traspaso entre dos ubicaciones. La salida se produce en el momento en que el repuesto se instala en un activo bajo una orden de trabajo. Quien trata el traspaso como una salida lee un coste inflado en el mes en que abasteció sus furgonetas y un mínimo falso en el mes en que esos repuestos se consumieron realmente, y luego fija el precio de los trabajos futuros con una curva que no guarda relación alguna con la realidad.
Salida contra la orden de trabajo: el punto que lo resuelve todo
Cada repuesto que sale del stock para instalarse debe salir contra un número de orden de trabajo, no contra la petición verbal de un supervisor ni contra el nombre de un cliente. Ese único procedimiento consigue cuatro cosas a la vez:
- El coste recae en el contrato o proyecto correcto en el momento de la salida, no dos meses después en una conciliación.
- El historial del activo queda completo: a esta unidad se le cambió este componente en esta fecha, que es lo que más adelante zanja el debate entre reparar o sustituir que tratamos en la cuarta parte.
- La certificación de obra se apoya en un documento: trabajo terminado y materiales instalados acreditados con número, en lugar de una medición armada de memoria a final de mes.
- La garantía se puede reclamar, porque sabes cuándo se instaló el repuesto, en qué activo y de qué proveedor procede.
La objeción desde el terreno es válida y hay que resolverla en lugar de ignorarla: un técnico en una obra con una avería urgente no va a abrir una pantalla para buscar un artículo por su nombre. La respuesta no es relajar la disciplina sino acortar el procedimiento: un código de barras o un código QR en el artículo para darle salida con un solo escaneo desde el móvil, la lista de artículos de la propia furgoneta mostrada primero porque es lo que se usa, y capacidad sin conexión que sincroniza después, exactamente como lo organizamos en la tercera parte. Cualquier procedimiento de inventario que añada más de un minuto al técnico en la obra será esquivado, y esquivarlo significa que el agujero negro ha vuelto.
Luego está la mitad del movimiento que siempre se olvida: la pieza retirada. Cada componente que se saca de un activo tiene uno de tres destinos, y debe registrarse: desechado, reparado y devuelto al stock como artículo reacondicionado claramente distinguido del nuevo, o devuelto al proveedor en garantía. Las empresas que se saltan esto pagan repuestos que la garantía habría cubierto y acaban almacenando artículos reacondicionados en los que nadie confía porque nadie sabe de dónde vienen.
Una regla operativa sencilla cierra el círculo: una orden de trabajo no se cierra antes de registrar los repuestos consumidos. Si se cierra sin repuestos, el coste se fue a gastos generales, y la quinta parte mostró exactamente dónde terminan los gastos generales.
Niveles mínimos y puntos de pedido: los repuestos que detienen el trabajo
Controlar el inventario no significa tratar cada artículo con la misma atención, que es la forma más rápida de agotar a un equipo sin ningún retorno. Los artículos se dividen en tres categorías prácticas, cada una con una política distinta:
- Repuestos críticos. Su ausencia detiene la operación del cliente o incumple un compromiso de plazo del contrato. Se mantienen sea cual sea el coste de almacenamiento, porque el precio de no tener uno no es el precio del repuesto: es una penalización por retraso y la reputación de un contrato.
- Repuestos de alta rotación. Filtros, correas, consumibles eléctricos. Baratos por unidad y carísimos cuando faltan, porque una rotura de stock genera una visita repetida completa.
- Repuestos caros de baja rotación. Se piden cuando hacen falta en lugar de almacenarse, y se cubren con un proveedor conocido y un plazo de entrega acordado.
Un punto de pedido no es una cifra escrita por intuición. Sale de tres datos: el consumo real durante un periodo, el plazo de entrega real del proveedor y no el prometido, y un stock de seguridad que cubra la variabilidad de ambos. Los repuestos importados necesitan un margen mayor, porque su plazo de entrega es más largo y menos predecible, y los procedimientos de conformidad y aduanas pueden añadir días que nadie contó.
El error más repetido aquí es fijar los niveles mínimos una vez en la puesta en marcha y no volver a revisarlos nunca. El consumo no es estático: empieza un contrato nuevo, termina una obra, se sustituye un modelo de equipo, y los niveles fijados hace un año se convierten en la razón por la que almacenas lo que nadie usa y te quedas sin lo que se usa a diario. Revisar los niveles frente al consumo real forma parte de dirigir la operación, no es un proyecto puntual.
Queda la partida que a ninguna dirección le gusta: el stock muerto. Repuestos comprados para un proyecto que terminó, o para equipos ya sustituidos, que siguen en la estantería. Esto no es inventario, es capital dormido que sigue envejeciendo, y necesita una decisión explícita: usarlo en otro contrato, devolverlo al proveedor cuando el acuerdo lo permita, venderlo o darlo de baja y reconocer el efecto. Dejarlo en los informes a su valor completo hace más bonito el balance y peor la decisión.
Recuento cíclico en lugar de una larga noche a final de año
El inventario anual completo es un procedimiento heredado de otra época: detiene el trabajo un día o más, acumula un año entero de errores en un solo lote y luego los corrige con un asiento de ajuste mientras nadie puede explicar la diferencia, porque su causa ocurrió hace ocho meses y ya se ha olvidado.
La alternativa práctica es el recuento cíclico: contar cada semana una pequeña porción de artículos en lugar de todo de una vez, con más frecuencia para los artículos críticos y de alta rotación y menos para los lentos. El trabajo nunca se detiene, y una diferencia se descubre cuando tiene días y no un año.
El verdadero propósito del recuento no es corregir la cifra de la pantalla, sino saber por qué difiere. Las diferencias recurrentes tienen causas conocidas: repuestos entregados sin registro bajo la presión de una avería urgente, traspasos entre ubicaciones que nunca se documentaron, confusión de unidades de medida entre un metro y una pieza, o una recepción registrada con una cantidad distinta de la que realmente llegó. Cada causa tiene una solución de procedimiento, y conformarse con un ajuste de saldo significa que la misma diferencia vuelve el mes siguiente con el mismo tamaño.
Las furgonetas de los técnicos también se cuentan, y este es el punto más descuidado del sector. Un recuento rápido y periódico del stock de la furgoneta, preferiblemente según un calendario publicado y no como inspección sorpresa, convierte la furgoneta de agujero negro en ubicación controlada, y protege al técnico de una acusación que no puede rebatir sin un registro.
Del consumo a las compras: cerrar el círculo
Un inventario controlado vale poco si se queda en la puerta del almacén. El círculo se cierra cuando una falta real genera por sí sola una solicitud de compra: un artículo llega a su punto de pedido y el sistema propone el pedido con la cantidad adecuada, en lugar de que todo dependa de que el almacenero se dé cuenta o de una llamada tardía de un técnico desde la obra.
Entre la solicitud y el pago hay cuatro pasos que no se pueden saltar:
- Una ficha de proveedor con precios, plazos de entrega reales y un historial de desempeño: entregas a tiempo, proporción entregada conforme y rapidez en la gestión de reclamaciones de garantía. Elegir proveedor solo por precio cuesta más de lo que ahorra el día en que una entrega tardía paraliza un contrato.
- Una orden de compra aprobada antes de la recepción, porque comprar sin orden es la puerta por la que entran gastos sin número de trabajo.
- Una recepción de mercancía registrada con cantidad y estado, y un rechazo claro de lo que no es conforme en lugar de aceptarlo y descubrirlo en la obra.
- Conciliación a tres bandas entre la orden de compra, la recepción de mercancía y la factura del proveedor antes del pago. Este paso por sí solo evita dos pérdidas habituales: pagar una cantidad que nunca llegó y pagar dos veces la misma entrega.
En el plano normativo, la factura del proveedor debe ser una factura fiscal que cumpla los requisitos de facturación electrónica de la Autoridad de Zakat, Impuestos y Aduanas (ZATCA) para que la deducción del IVA soportado sea válida. Los repuestos importados están sujetos a requisitos de conformidad y seguridad de la Organización Saudí de Normalización, Metrología y Calidad (SASO), y eso no es un detalle burocrático: es un componente del plazo de entrega que pertenece a tu cálculo del stock de seguridad. Las empresas que suministran a entidades públicas soportan una capa adicional de requisitos de contenido local en la contratación, que influyen en la elección del proveedor antes que el precio.
Un indicador sencillo mide la salud de todo el círculo: la proporción de compras de emergencia. Cada pedido urgente a mayor precio para una entrega más rápida suele ser prueba de un punto de pedido mal fijado, no de un equipo de compras enérgico. Cuando esa proporción baja, el inventario ha empezado a gestionarse.
La visión de Origami
Cuando nos sentamos con una empresa de mantenimiento, nuestra pregunta sobre el inventario no trata de sistemas. Es una cifra: ¿cuántos artículos hay ahora mismo en la furgoneta de tu técnico más ocupado? Casi siempre la respuesta es desconocida, acompañada de la firme convicción de que está bajo control porque el técnico es de confianza. El problema no es la confianza. Es que lo que no se mide no se gestiona, y la honradez de un empleado no sustituye a un registro cuando llega la certificación de obra o la reclamación de garantía.
Como empresa tecnológica que da servicio al sector saudí de contratación y mantenimiento, aplicamos cuatro reglas en cada implantación: empezar solo con los artículos críticos y de alta rotación y no intentar catalogarlo todo desde el primer día, porque eso es lo que mata los proyectos durante la carga de datos; la salida contra una orden de trabajo es obligatoria y sin excepciones desde la primera semana; llevar stock a una furgoneta es un traspaso, no una salida; y la furgoneta de cada técnico es una ubicación de inventario con un responsable con nombre. Una quinta regla viene del terreno: cada segundo extra que se impone a un técnico en la obra compra un porcentaje de atajos, y un control que no se sigue equivale a no tener control.
Dónde te deja esto
En este sector los repuestos no son un tema secundario del inventario: son la condición que hace real el control de costes. Trata cada contenedor de obra y cada furgoneta como una ubicación de inventario con saldo y responsable, da salida a cada repuesto contra una orden de trabajo, fija puntos de pedido para los artículos cuya ausencia detiene el trabajo, cuenta con regularidad para encontrar la causa y no para corregir la cifra, y deja que el consumo guíe las compras. Cuando ese círculo se cierra, una gran parte de las visitas repetidas causadas simplemente por la falta de un repuesto deja de producirse, y el coste del proyecto que leíste en la quinta parte se convierte en una cifra en la que puedes confiar.
Lo que queda es reunirlo todo en un solo lugar que se pueda leer en minutos. La séptima parte, la última, trata el cuadro de mando del directivo: la lista corta de indicadores con los que realmente diriges la operación, qué acción debe desencadenar cada uno, dónde ayuda de verdad hoy la IA y dónde sigue siendo marketing, y cómo la serie se cierra volviendo a las siete fugas de las que partimos.
Fuentes
- Autoridad de Zakat, Impuestos y Aduanas (ZATCA) — requisitos de facturación electrónica, condiciones para deducir el IVA soportado en las facturas de proveedores y procedimientos de importación.
- Organización Saudí de Normalización, Metrología y Calidad (SASO) — requisitos de conformidad y seguridad para productos y repuestos importados, y su efecto en los plazos de entrega.
- Organización Saudí de Contadores Públicos y Profesionales (SOCPA) — normas adoptadas en el Reino, incluida la valoración del inventario y el reconocimiento de la obsolescencia y los deterioros.
- Autoridad de Contenido Local y Contratación Pública (LCGPA) — requisitos de contenido local en el suministro y la contratación con entidades públicas.
- Visión Saudí 2030 — la orientación nacional sobre la eficiencia de la cadena de suministro y el gasto operativo en contratación y mantenimiento.
Preguntas frecuentes
¿Cómo controlo el stock de las furgonetas de los técnicos sin complicarlo demasiado?
Define cada furgoneta como una ubicación de inventario propia a cargo de un técnico con nombre, y empieza con una lista corta de artículos críticos y de alta rotación en lugar de todo lo que hay en la furgoneta. Haz que mover un repuesto del almacén a la furgoneta sea un traspaso registrado entre dos ubicaciones, y que la salida ocurra solo en la instalación, contra una orden de trabajo. Después realiza un recuento rápido y periódico del stock de la furgoneta según un calendario publicado, no por sorpresa. La única condición para que todo esto funcione es que la salida se haga en segundos escaneando un código de barras con el móvil, porque cualquier cosa más lenta se esquivará en la primera avería urgente.
¿Cuál es la diferencia entre traspasar un repuesto a una furgoneta y darle salida?
Un traspaso es un movimiento entre dos ubicaciones de inventario: el repuesto pasó del almacén a la furgoneta, sigue siendo inventario de la empresa y ningún trabajo ha asumido su coste. La salida es un evento posterior: el repuesto se instaló en un activo bajo una orden de trabajo, y solo entonces su coste recae en el proyecto o contrato. Confundir ambos produce informes muy engañosos, porque el mes en que abasteces las furgonetas muestra un coste inflado y el mes en que se consume ese stock muestra un beneficio fantasma, de modo que las decisiones de precios se construyen sobre una curva sin relación con la realidad.
¿Cómo fijo el nivel mínimo y el punto de pedido de un repuesto?
Calcúlalo a partir de tres datos y no por intuición: el consumo real durante un periodo, el plazo de entrega real del proveedor y no el prometido, y un stock de seguridad que cubra la variabilidad de ambos. Los repuestos importados necesitan un margen mayor porque su plazo de entrega es más largo y menos predecible, y los trámites de conformidad y aduanas pueden añadir días. Y lo más importante: revisa estos niveles con regularidad frente al consumo real, porque el inicio de un contrato nuevo o el cierre de una obra cambian el consumo, y un nivel fijado hace un año es una razón habitual por la que las empresas almacenan lo que nunca se usa y se quedan sin lo que se usa a diario.
Tengo stock muerto de proyectos anteriores: ¿qué hago con él?
Primero sepáralo en un informe propio por antigüedad del artículo y último movimiento, porque dejarlo dentro del inventario general embellece el balance y corrompe la decisión. Después trata cada artículo con una decisión explícita: usarlo en otro contrato que lo necesite, devolverlo al proveedor cuando el acuerdo lo permita, venderlo o darlo de baja y reconocer el efecto en la contabilidad conforme a las normas adoptadas en el Reino. A partir de ahí, evita que se repita vinculando las compras de cada proyecto a las cifras reales del presupuesto de mediciones en lugar de comprar márgenes sin límite.
Sigue a Origami en Google
Añade Origami como fuente preferida y nuestros artículos te aparecerán primero en la Búsqueda de Google y en las Noticias destacadas.






